La préparation de commandes transforme un ordre client en colis prêt à partir : lancement de l’ordre, prélèvement des articles en rayon, contrôle, emballage, puis expédition. Elle concentre une grande partie des déplacements et des manipulations d’un entrepôt de distribution. La méthode de picking retenue pèse donc directement sur les délais, les erreurs et la santé des préparateurs.
Les cinq étapes de la préparation de commandes
Le même enchaînement se retrouve chez un grossiste qui livre des restaurateurs et chez une marque qui expédie des colis à des particuliers. Seuls le volume par ligne et le nombre de références changent.
- Le lancement : l’ordre validé devient une liste de prélèvement, confiée à un préparateur ou intégrée à une vague.
- Le prélèvement, ou picking : le préparateur prend aux emplacements les quantités demandées.
- Le contrôle : références, quantités, dates et état sont vérifiés par scan, par pesée ou à l’œil.
- L’emballage : contenant choisi, marchandise calée, colis fermé et étiqueté.
- L’expédition : colis et palettes rejoignent le quai du transporteur avant l’heure de départ.
Pour une denrée datée, le prélèvement suit la règle de sortie détaillée dans notre article sur les règles FEFO, FIFO et LIFO. Le choix du carton et du calage relève d’un savoir-faire à part, traité dans notre dossier sur l’emballage de colis.
Le lancement, une étape souvent négligée
Une liste mal construite coûte du temps à chaque ligne. Le lancement décide du regroupement des commandes, de leur priorité et de l’ordre de passage dans les allées. Les commandes dont le transporteur part le plus tôt passent en tête, et les lignes sont triées dans le sens du parcours : le préparateur ne revient jamais sur ses pas.
Personne vers produit ou produit vers personne
Deux principes structurent toutes les organisations de picking. Dans le premier, le préparateur va chercher les produits. Dans le second, les produits viennent à lui.
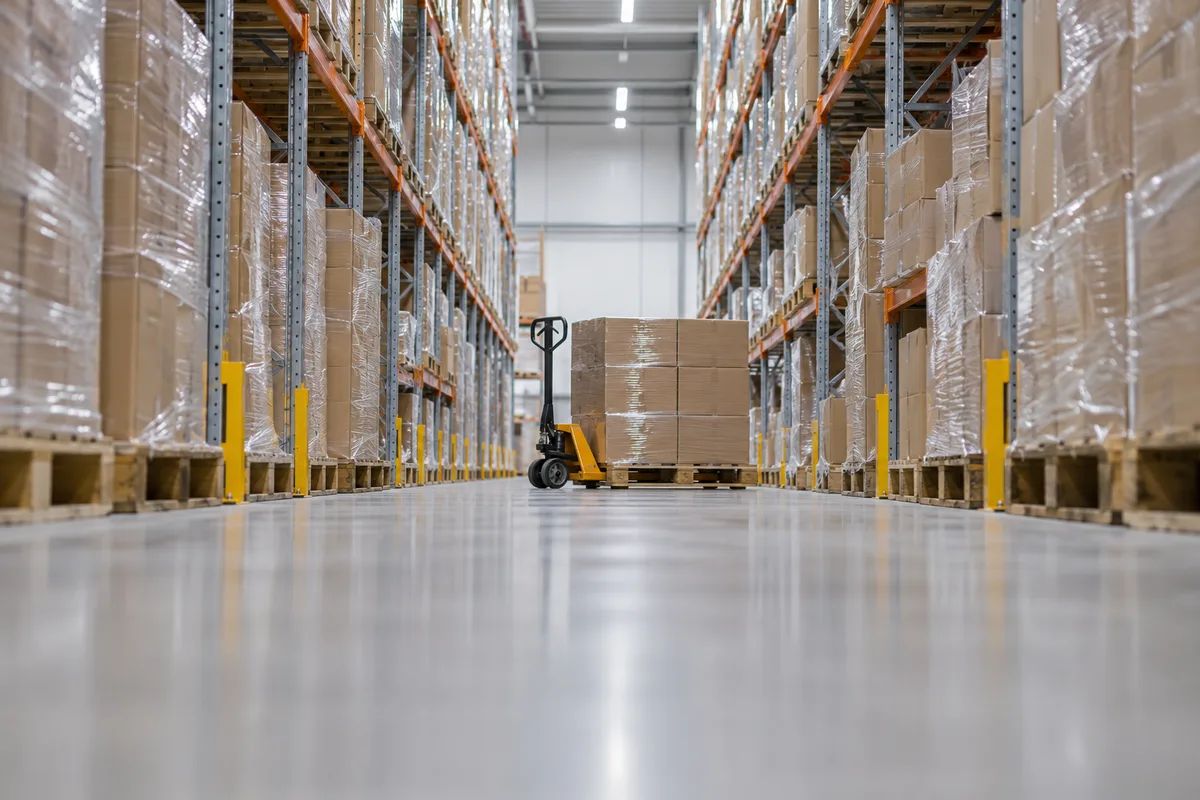
Le mode personne vers produit correspond à l’entrepôt classique : allées de rayonnages, chariot ou transpalette, préparateur qui marche ou conduit d’un emplacement à l’autre. Il coûte peu et s’adapte vite à un changement de gamme. Sa faiblesse tient aux trajets, qui absorbent souvent davantage de temps que la prise elle-même.
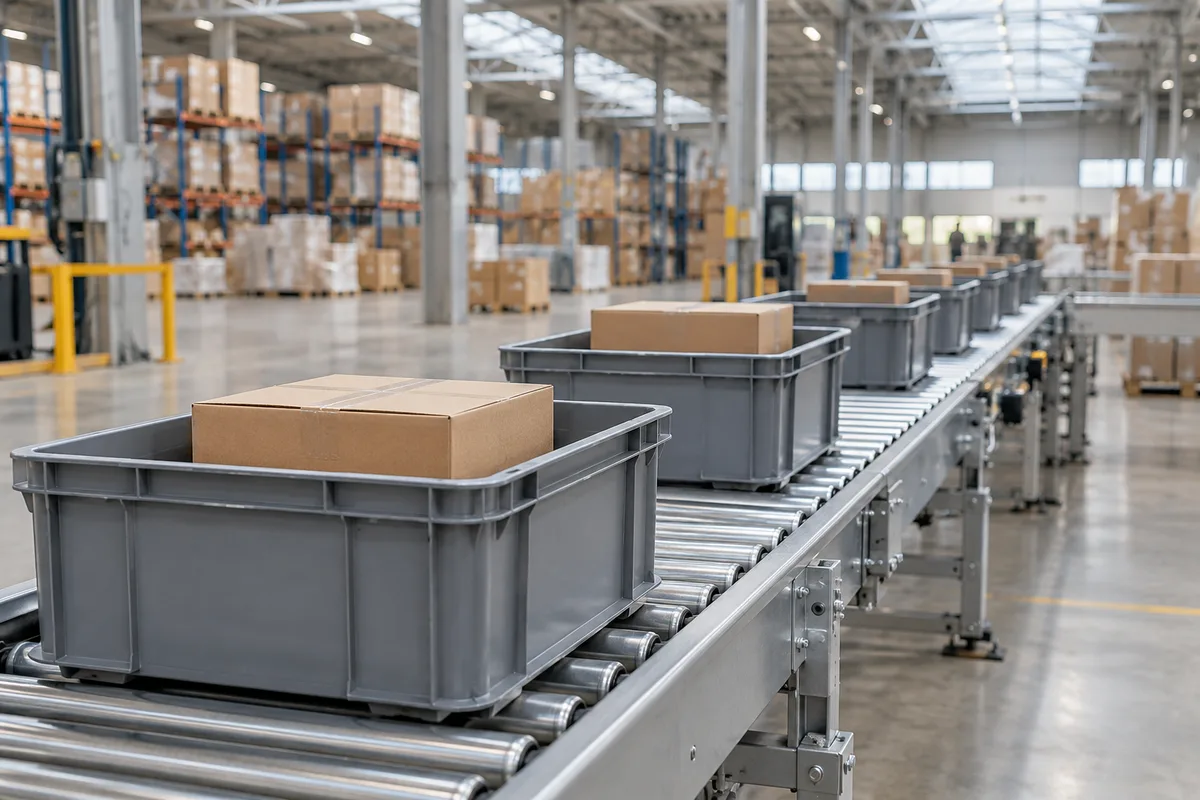
Le mode produit vers personne inverse la logique. Un stockeur automatique, des navettes ou des robots mobiles amènent le bac jusqu’à un poste fixe, conçu autour de l’humain, où le préparateur prélève sans marcher. L’investissement est lourd, et l’installation fige une partie du bâtiment pour de longues années.
Comment trancher entre les deux
Le choix dépend moins de la taille de l’entreprise que du profil de ses commandes :
- le nombre de références actives et la régularité de leurs sorties ;
- le nombre moyen de lignes par commande ;
- la taille et le poids des articles ;
- l’écart entre une semaine creuse et une semaine de pointe.
Un grossiste qui expédie des palettes complètes reste en général sur le premier mode. Une boutique en ligne aux nombreuses petites références et aux commandes d’une ou deux lignes trouve plus vite un intérêt à l’automatisation. Beaucoup de sites mélangent les deux.
Quatre façons de regrouper le prélèvement
Dans le mode personne vers produit, la manière de découper le travail compte autant que le matériel. La plupart des entrepôts combinent deux ou trois des méthodes suivantes.
Commande par commande
Le préparateur traite une commande du début à la fin, puis passe à la suivante. Simple à lancer et à contrôler, la méthode rattache chaque erreur à une personne. Elle convient aux commandes volumineuses, typiques de la livraison aux professionnels, mais devient coûteuse en trajets pour les petites commandes.
Plusieurs commandes dans la même tournée
Le prélèvement par lot regroupe plusieurs commandes dans un seul parcours. Soit le préparateur prend le total d’une référence pour tout le lot, puis un tri sépare les commandes. Soit il pousse un chariot à plusieurs bacs, un par commande, et répartit chaque prise au fil du trajet. Les déplacements reculent nettement, mais le risque d’erreur glisse vers le tri.
Un préparateur, une zone
Chaque préparateur reste dans sa zone, et la commande circule de zone en zone dans un bac ou se regroupe en fin de parcours. Le picking par zone devient naturel dès que les zones diffèrent par nature : frais, surgelé, petites pièces, charges lourdes. Il spécialise aussi chaque équipe sur des produits qu’elle connaît.
Des vagues calées sur les départs
Les commandes sont libérées par paquets, calés sur les heures de passage des transporteurs ou sur les tournées de livraison. La préparation par vague se superpose aux méthodes précédentes et synchronise préparation, emballage et quai, au lieu d’empiler des colis prêts trop tôt ou trop tard.
Implantation et adressage : rapprocher ce qui sort le plus
Un guidage moderne ne rattrape pas une implantation pensée au hasard. L’adressage donne d’abord à chaque emplacement un code unique, construit dans un ordre logique : allée, travée, niveau, position. Les emplacements fixes aident la mémorisation, les emplacements dynamiques exploitent mieux la place mais imposent un scan systématique.
Classer les références selon leurs prélèvements
Le classement ABC appliqué à la préparation se calcule sur le nombre de prélèvements, et non sur la valeur du stock. Une référence bon marché prise des dizaines de fois par jour pèse bien plus sur les trajets qu’un article coûteux qui sort chaque semaine.
- Classe A : les références les plus prélevées, près des quais et à hauteur de prise confortable.
- Classe B : les références intermédiaires, dans la continuité du parcours.
- Classe C : les références rares, au fond des allées et sur les niveaux extrêmes.
Placez les articles lourds en début de parcours et les fragiles vers la fin. Éloignez les références qui se ressemblent, deux formats d’un même produit par exemple, car elles alimentent les inversions. Recalculez la courbe à chaque saison.
Papier, scanner, voix, lumière : guider le préparateur
L’outil de guidage dit où aller, quoi prendre et combien. Il décide surtout du moment où une erreur se détecte, avant ou après le départ du colis.
- Le bon papier : économique, mais la prise n’est vérifiée par personne et le stock ne bouge qu’à la saisie.
- Le terminal à lecture de codes-barres : le scan de l’emplacement puis de l’article bloque la mauvaise référence et met le stock à jour.
- Le guidage par la voix : un casque énonce emplacement et quantité, le préparateur confirme avec un code de contrôle, mains et yeux libres.
- Le guidage par la lumière : un voyant s’allume sur l’emplacement à servir, le préparateur prend puis valide d’une pression.
Ces outils reposent sur un logiciel de gestion d’entrepôt, ou WMS, qui calcule les vagues, ordonne les parcours et déclenche les réapprovisionnements. Son choix est traité dans notre dossier pour optimiser la gestion d’entrepôt avec un WMS.
La préparation guidée a pourtant un revers. Dans son dossier consacré à la logistique, l’INRS souligne qu’en contribuant à l’intensification du travail et à la réduction des marges de manœuvre, le développement du guidage vocal peut favoriser des risques d’atteinte à la santé psychique. Paramétrez donc rythme et pauses avec les équipes.
Mesurer les erreurs et la productivité
La productivité se suit en lignes par heure plutôt qu’en colis ou en pièces. Une ligne, c’est une référence à prélever dans une commande : un déplacement, une recherche, une prise. Les pièces par heure flattent les gros volumes, les colis par heure masquent l’écart entre un colis d’une ligne et un colis de quinze. Comparez les préparateurs à zone et profil de commande identiques.
Le taux d’erreur de préparation rapporte les lignes erronées aux lignes préparées. Les erreurs signalées par les clients coûtent bien plus que celles arrêtées au contrôle, puisqu’elles ajoutent un retour et une réexpédition. Elles dégradent aussi directement le taux de service logistique.
Ce que révèle une erreur bien codée
Classez chaque erreur dans une catégorie fixe. La catégorie qui domine désigne sa cause.
- Inversions répétées : références semblables à éloigner.
- Lignes manquantes : emplacement vide malgré un stock affiché, signe d’un réapprovisionnement tardif ou d’un stock faux.
- Erreurs de quantité : unité de vente mal comprise entre carton et pièce.
- Erreurs groupées en fin de poste : cadence trop haute, fatigue.
Un stock théorique faux fabrique des erreurs impossibles à corriger au picking : un inventaire tournant ciblé sur les emplacements de prélèvement assainit la base. Méfiez-vous aussi des primes indexées sur la seule vitesse, qui font monter les erreurs et la fatigue avec la productivité.
Préparateurs de commandes : prévenir la manutention et les TMS
Selon l’INRS, les manutentions manuelles et le port de charges sont, dans les plateformes logistiques, les premières causes d’accidents du travail, devant les accidents de plain-pied et l’utilisation d’engins. Son dossier consacré aux troubles musculosquelettiques, mis à jour en 2025, rappelle aussi qu’ils représentent à eux seuls plus de 80 % des maladies professionnelles reconnues.
Les facteurs de risque qu’il décrit se retrouvent tous dans une allée de picking :
- le port de charges lourdes et les prises entre le pouce et l’index ;
- les bras au-dessus des épaules ou le tronc fléchi pour saisir un article au sol ;
- les gestes répétitifs sous contrainte de temps ;
- le froid des zones de produits frais et le stress.
L’article R4541-3 du code du travail impose à l’employeur de prendre les mesures d’organisation ou d’utiliser les moyens appropriés, notamment mécaniques, pour éviter le recours à la manutention manuelle. Quand elle reste inévitable, l’article R4541-9 interdit de porter de façon habituelle plus de 55 kilogrammes sans aptitude reconnue par le médecin du travail, avec un plafond de 105 kilogrammes, et limite à 25 kilogrammes les charges portées par les femmes.
Ces seuils sont des plafonds juridiques, jamais des objectifs. Les leviers concrets :
- réserver les niveaux intermédiaires, ni au sol ni au-dessus des épaules, aux références A et aux articles lourds ;
- réduire le poids des colis avec les fournisseurs, comme le préconise l’INRS ;
- équiper les tournées de transpalettes électriques ou de préparateurs à niveau ;
- faire tourner les postes et tenir des cadences compatibles avec de vraies pauses.
Par où commencer dans votre entrepôt
Prochaine étape : extrayez trois mois de lignes préparées, classez vos références par nombre de prélèvements et comparez ce classement à leur emplacement actuel. Réimplantez les plus prélevées au plus près des quais, puis mesurez vos lignes par heure et votre taux d’erreur sur la même zone, avant et après. Le résultat dira si votre levier se trouve dans l’implantation, dans la méthode ou dans le contrôle.
Sources : INRS, dossiers Logistique et Troubles musculosquelettiques ; code du travail, articles R4541-3 et R4541-9.
Envie d'en savoir plus ?
Découvrez tous nos articles sur Distribution & Logistique