La mesure de niveau sans contact remplace la tournée de pige par une hauteur de produit relevée en continu depuis le haut du silo, de la trémie ou de la cuve. La valeur remonte à l’automate ou à l’outil de stock, qui déclenche l’alerte et la commande au bon seuil, sans attendre le passage suivant d’un opérateur.
Pige, trappe et coup d’œil : ce que vaut le relevé manuel
Dans beaucoup d’entrepôts de vrac, le suivi des niveaux repose encore sur une tournée. Un chef d’équipe monte sur la passerelle, ouvre la trappe, descend une pige ou une sonde lestée jusqu’au produit, puis note la hauteur sur une fiche. Ailleurs, le relevé se fait à l’œil par un regard vitré, ou en frappant la paroi d’une trémie pour deviner où commence le vide.
Ces méthodes ont un mérite : tout le monde les comprend. Leur faiblesse tient à ce qu’elles produisent : une photo isolée du stock à l’heure de la tournée.
Trois angles morts du relevé ponctuel
- Le délai : entre deux tournées, la consommation continue, et une trémie jugée confortable le matin peut se vider avant le relevé suivant.
- L’imprécision : la surface d’un vrac n’est jamais plane, et deux personnes ne lisent pas la même hauteur sur le même silo.
- La ressaisie : un chiffre noté sur papier puis tapé dans l’outil de stock arrive en retard.
La sécurité, un coût rarement compté
Chaque relevé manuel suppose une montée sur la passerelle et une trappe ouverte au-dessus du produit. L’INRS range les silos, les cuves et les réservoirs parmi les espaces confinés, où les accidents sont souvent graves, voire mortels. Personne n’y entre pour relever, mais chaque passage rapproche quelqu’un d’un volume à risque. Remonter la mesure au sol supprime une partie de ces trajets en hauteur.
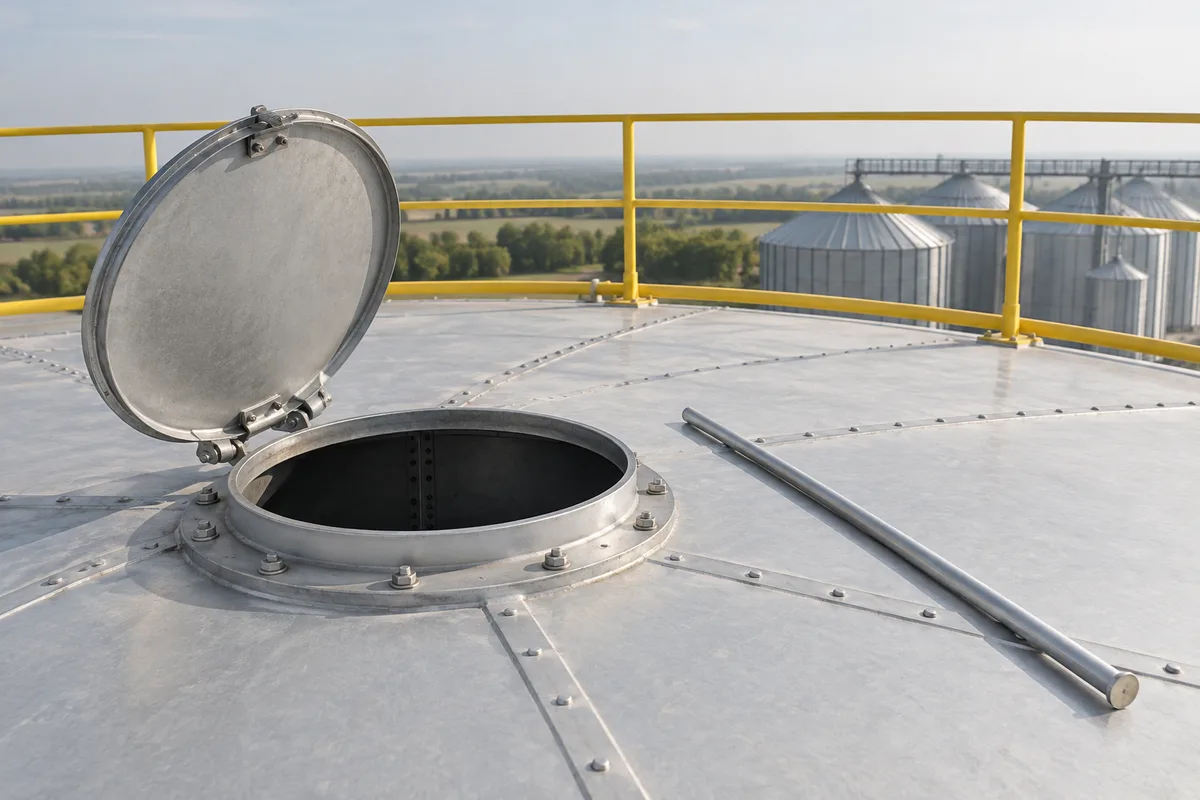
Mesurer la hauteur de produit depuis le haut, sans contact
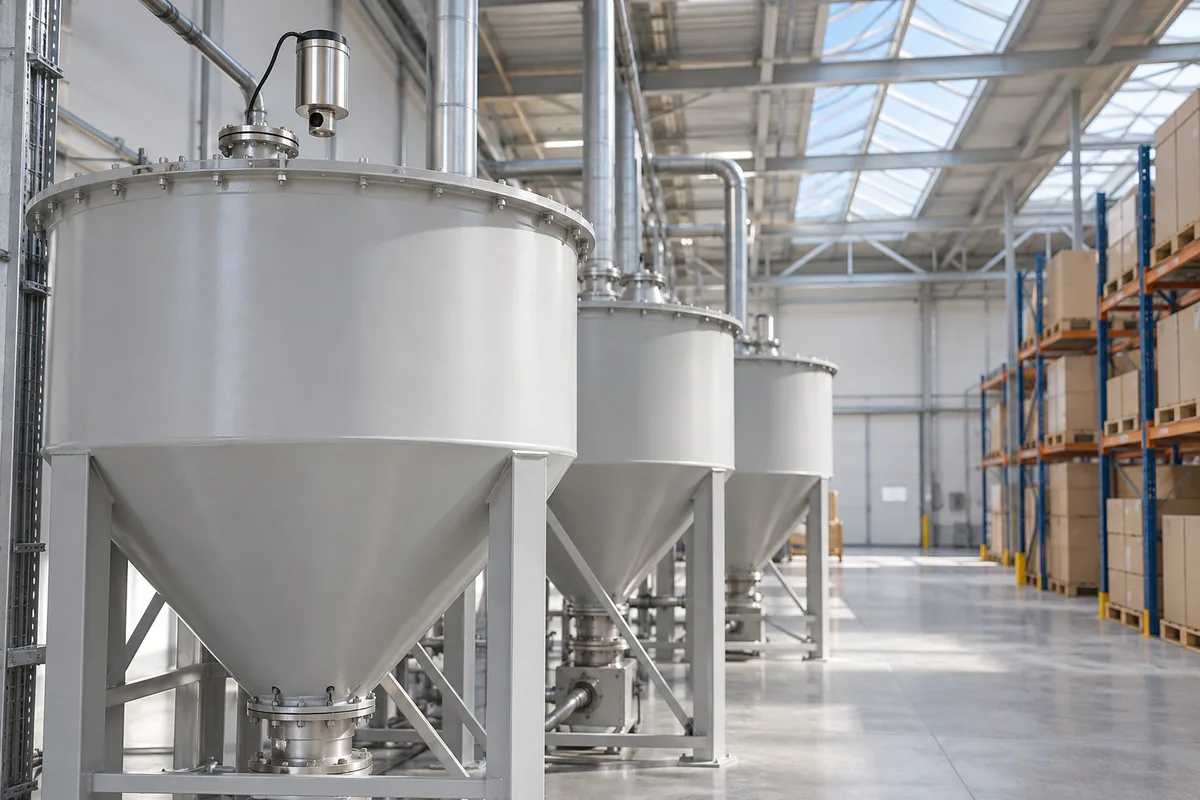
Pour un silo ou une trémie de produit sec, le principe le plus direct tient en une image : un capteur fixé au sommet du récipient, qui regarde le produit.
Posé sur une bride du toit, visée vers le bas et faisceau perpendiculaire à la surface, le capteur laser de distance mesure la hauteur de produit depuis le haut, sans contact : le fabricant de capteurs industriels ifm présente ce principe sur sa page consacrée à la mesure de niveau sans contact, qui rassemble ses détecteurs de distance laser pour les cuves et les silos, avec une sortie analogique et IO-Link pour transmettre la valeur à la supervision. L’appareil mesure la durée du trajet d’une impulsion laser vers la surface et retour : ce temps de vol donne la distance. La hauteur de produit s’en déduit par différence avec la hauteur du point de mesure. Pour son détecteur optique de niveau, ifm indique jusqu’à 9,8 m de portée, un chiffre à rapprocher de la hauteur utile de vos silos et trémies.
Prenez une trémie de granulés qui alimente une ligne de conditionnement. Le capteur suit son niveau de trémie en continu, sans que personne ne monte sur la passerelle. Dès que la hauteur de produit franchit le seuil de commande, fixé avec les achats d’après le délai du fournisseur et la consommation de la ligne, la supervision émet l’alerte ou la proposition de commande, et la livraison arrive avant que la trémie se vide. La commande part sur une mesure, et non plus sur une estimation de fin de tournée.
Le même raisonnement vaut pour un silo extérieur de farine, une cuve ouverte ou un bac tampon en tête de ligne : dès que le produit présente une surface visible depuis le haut, la distance devient un niveau de silo exploitable.
Faire parler la mesure : sortie analogique, IO-Link et seuils
Un capteur qui mesure sans transmettre ne change rien au réapprovisionnement : la valeur doit rejoindre l’endroit où se décident les commandes.
La sortie 4-20 mA vers l’automate
La sortie analogique 4-20 mA reste une liaison très répandue en industrie. Le capteur fait varier un courant entre ces deux bornes selon la distance mesurée, et l’automate le convertit en hauteur de produit. Le zéro décalé à 4 mA distingue une mesure basse d’un câble coupé : un courant nul signale une panne, jamais un silo vide.
IO-Link : la valeur, les réglages et le diagnostic
IO-Link, normalisé sous la référence CEI 61131-9, établit une liaison numérique point à point entre le capteur et un maître raccordé à l’automate. Il transporte la valeur, le paramétrage et les seuils d’alerte, ce qui simplifie le réglage à distance, et fait remonter un diagnostic utile à la maintenance.
Où la valeur doit arriver
La hauteur mesurée alimente l’automate de la ligne, la GMAO ou l’outil de stock. Le cas le plus utile pour la logistique : le niveau converti en quantité disponible dans le WMS ou l’ERP. Notre dossier pour optimiser la gestion d’entrepôt détaille ce que ce logiciel doit couvrir.
Restent les seuils, à fixer silo par silo avec la production et les achats.
| Seuil | Ce qu’il signale | Qui réagit |
|---|---|---|
| Niveau haut | remplissage presque terminé, risque de débordement | le cariste ou le chauffeur au dépotage |
| Seuil de commande | stock restant juste suffisant pour couvrir le délai fournisseur | les achats ou l’outil de stock |
| Niveau bas | autonomie de la ligne qui s’épuise | le chef de ligne |
| Défaut de mesure | signal hors plage ou diagnostic en alerte | la maintenance |
Contre le débordement, de nombreuses installations ajoutent un détecteur de niveau limite indépendant, en tout ou rien, pour ne pas confier la sécurité à un seul appareil.
Ce que la mesure continue change pour le réapprovisionnement
Avec une hauteur connue à tout moment, le seuil de commande cesse d’être une règle de tournée, du type « commander quand le silo est au tiers », pour devenir un calcul. Le point de commande classique s’applique tel quel : consommation pendant le délai de réapprovisionnement, plus un stock de sécurité, comme le rappelle notre article sur la gestion des stocks. La différence tient à la qualité de l’entrée, puisque la mesure continue fournit la consommation réelle au lieu d’une moyenne reconstituée entre deux relevés.
Moins de ruptures, moins de surstock
La rupture d’un vrac arrête souvent une ligne entière, d’où la tentation de garder les silos pleins. La mesure rend cette marge visible : le stock de sécurité se règle sur la variabilité constatée de la consommation, et non plus sur la crainte d’une tournée manquée. Elle sert aussi le dépotage : avant de commander un camion complet, la supervision indique si le silo peut le recevoir.
L’historique des niveaux forme enfin une série de consommation exploitable pour la prévision de la demande, saisons et pointes de production comprises.
Inventorier un vrac sans le vider
Un silo ne se compte pas comme une palette. Son inventaire passe par une conversion en deux temps : la hauteur devient un volume grâce à la géométrie du récipient, partie conique comprise, puis le volume devient une masse grâce à la masse volumique apparente du produit. Cette dernière varie avec le tassement et l’humidité, si bien que la valeur obtenue reste une estimation, à recaler de temps en temps sur une livraison pesée ou un silo vidé. Intégrez les vracs à votre inventaire tournant comme une famille à part.
La rotation du produit dans un silo
Dans un silo à écoulement en cheminée, le produit central sort d’abord et celui des parois peut stagner : premier entré ne veut pas dire premier sorti. Pour un produit daté, la règle de sortie de notre article sur les méthodes FEFO, FIFO et LIFO dépend donc aussi de la conception du silo et de vidages complets réguliers.
Là où le laser vise juste, et ce qui le gêne
La mesure laser depuis le haut se place bien sur les silos et trémies de produits secs, les granulés, les vracs et les cuves ouvertes, dès que le faisceau trouve une surface franche et un chemin optique dégagé. Son faisceau étroit vise un point précis, et un pointeur visible facilite l’alignement au montage.
Ce qui dégrade la mesure
- La poussière en suspension au remplissage : pendant un dépotage pneumatique, le nuage de fines peut masquer la surface ; faites figer ou filtrer la valeur pendant cette phase.
- La condensation sur l’optique, quand le produit est plus chaud que l’air ambiant : prévoyez un nettoyage régulier.
- Le talus de remplissage : le produit forme un cône sous la goulotte d’arrivée, et la hauteur lue dépend de l’endroit où le faisceau touche.
- Le cône de vidange : en sortie, un cratère se creuse au centre, et le même silo affiche une autre hauteur selon le point visé.
- L’angle de visée : un faisceau incliné ou qui frôle la paroi renvoie une distance fausse.
- Les surfaces très réfléchissantes ou très sombres, qui renvoient mal l’impulsion.
Visez donc un point représentatif du niveau moyen, ni sous l’arrivée du produit ni contre la paroi : la valeur décrit la hauteur en ce point.
Quand un autre principe convient mieux
Selon le produit, d’autres principes prennent le relais : radar, ultrasons, pesage du silo sur ses pieds, pression hydrostatique pour les liquides en cuve fermée. Le bon capteur de niveau se choisit sur la nature du produit, sa poussière, sa température et la forme du récipient, avec l’intégrateur ou l’automaticien du site.
Dernier filtre : les poussières de farine ou de bois peuvent former une atmosphère explosive. D’après l’INRS, l’employeur identifie les zones concernées, classées 20, 21 ou 22 pour les poussières, et tout appareil installé dans ces zones doit être conforme aux prescriptions liées au type de zone.
Passer de la tournée à la supervision, silo par silo
Un projet de supervision des stocks vrac avance mieux récipient par récipient :
- Recensez les silos, trémies et cuves, puis classez-les selon l’impact d’une rupture et le délai du fournisseur.
- Relevez la géométrie de chaque récipient pour bâtir la table hauteur-volume.
- Choisissez le point de montage et le principe de mesure avec l’automaticien, zonage ATEX compris.
- Décidez où arrive la valeur et qui reçoit chaque alerte.
- Fixez les seuils avec les achats et la production, puis revoyez-les après quelques semaines de données.
- Inscrivez le nettoyage de l’optique et le contrôle des fixations au plan de maintenance.
Pendant la mise en service, comparez la mesure à quelques relevés de contrôle pour valider la table de conversion.
Prochaine étape : choisissez le silo ou la trémie dont la dernière rupture a le plus pesé sur vos livraisons, relevez sa géométrie et listez les personnes qui doivent recevoir son alerte. Ce premier point de mesure servira de modèle pour les suivants.
Sources : INRS, dossiers Espaces confinés et Explosion ; norme CEI 61131-9 (IO-Link).
Envie d'en savoir plus ?
Découvrez tous nos articles sur Distribution & Logistique